

- Nowy
Najniższa cena w ciągu ostatnich 30 dni: 201,81 zł
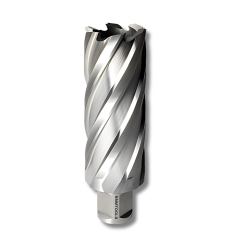
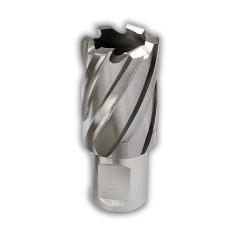
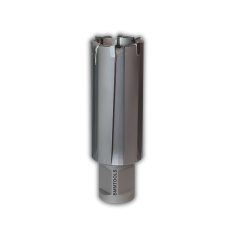
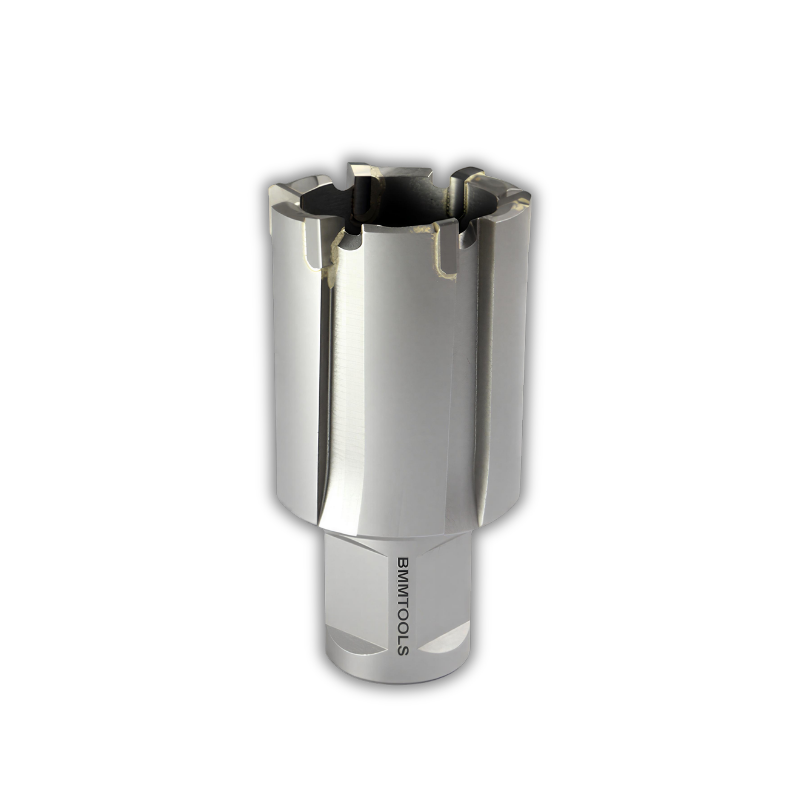
Wiertło trepanacyjne BMMTOOLS seria 5090 z ostrzami HM do wiercenia w szynach kolejowych i wymagających materiałach, w tym stali HARDOX. Chwyt Weldon, głębokość skrawania 30 mm i długość całkowita 63 mm. Wybierz średnicę odpowiednią do otworu i możliwości maszyny.
 Bezpieczne zakupy (Przelewy24, PayU, PayPal)
 Darmowa dostawa (dla zamówień od 300zł)
 Zasady zwrotu (14 dni na zwrot zakupionego towaru)
NARZĘDZIA SKRAWAJĄCE · WIERTŁA TREPANACYJNE DO SZYN
Ostrza z węglika spiekanego · Chwyt Weldon · Głębokość skrawania 30 mm
Wiertło trepanacyjne BMMTOOLS seria 5090 jest przeznaczone do wykonywania otworów w szynach kolejowych oraz obróbki wymagających materiałów, w tym stali HARDOX. Ostrza z węglika spiekanego HM pracują na obwodzie otworu, a konstrukcja koronowa pozostawia rdzeń wewnątrz narzędzia. Głębokość skrawania wynosi 30 mm, a długość całkowita 63 mm.
Ostrza HMWęglik spiekany do obróbki szyn kolejowych i materiałów o podwyższonej twardości. |
Chwyt WeldonMocowanie w kompatybilnej maszynie. Przed montażem sprawdź wymiary chwytu i zgodność uchwytu. |
Skrawanie 30 mmGłębokość skrawania do 30 mm. Długość całkowita narzędzia wynosi 63 mm. |
Seria 5090 znajduje zastosowanie przy wykonywaniu otworów w szynach kolejowych, obróbce stali HARDOX oraz produkcji i serwisie specjalistycznych maszyn. Narzędzie należy dobierać do konkretnego materiału, jego twardości, grubości oraz możliwości używanej maszyny.
Wiertło trepanacyjne, nazywane również koronowym, usuwa materiał na obwodzie wykonywanego otworu. W środku pozostaje rdzeń. Dzięki takiej konstrukcji narzędzie skrawa mniej materiału niż klasyczne wiertło pełne wykonujące otwór o tej samej średnicy. Prawidłowa praca wymaga stabilnego mocowania, odpowiedniego chłodzenia i parametrów dostosowanych do materiału.
Wskazany dla serii 5090 pilot ma wymiary 7,98 × 77 mm i numer 50005054. Pomaga ustalić środek otworu oraz wspomaga wypychanie rdzenia. Nie jest klasycznym wiertłem krętym wykonującym otwór wstępny. Przed montażem sprawdź zgodność pilota z narzędziem i uchwytem maszyny. Informacja o współpracującym pilocie nie oznacza, że jest on dołączony do zestawu.
Sprawdź zgodność z maszyną
Samo oznaczenie Weldon nie wystarcza do potwierdzenia zgodności. Zweryfikuj wymiary chwytu, sposób mocowania, dostępny skok roboczy, zakres średnic i obrotów oraz układ chłodzenia. Przy pracy na szynie stosuj maszynę i system mocowania przeznaczone do tego zastosowania.
| Marka | BMMTOOLS |
|---|---|
| Seria | 5090 |
| Typ narzędzia | Wiertło trepanacyjne do szyn kolejowych |
| Materiał ostrzy | HM – węglik spiekany |
| Wykończenie powierzchni | Jasna powierzchnia |
| Głębokość skrawania | 30 mm |
| Długość całkowita | 63 mm |
| Typ chwytu | Weldon |
| Współpracujący pilot | 7,98 × 77 mm, nr 50005054 |
| Kierunek wiercenia | Prawoskrętny |
| Zakres średnic według opisu serii | 18–40 mm, zależnie od wybranego wariantu |
Wybierz średnicę z listy wariantów produktu, zgodnie z dokumentacją obrabianego elementu. Zakres 18–40 mm nie oznacza dostępności każdej średnicy pośredniej. Pamiętaj, że średnica otworu, głębokość skrawania 30 mm i długość całkowita 63 mm to różne parametry narzędzia.
Parametry dobierz do gatunku i twardości materiału
Nie stosuj jednej prędkości obrotowej do wszystkich średnic i rodzajów stali. Uwzględnij stan ostrzy, sztywność mocowania i zalecany sposób chłodzenia. Nie przekraczaj możliwości maszyny ani głębokości skrawania narzędzia. Przy obróbce HARDOX dobierz warunki do konkretnego gatunku materiału.
HM oznacza węglik spiekany. W tym narzędziu określenie dotyczy ostrzy skrawających, a nie wykonania całego wiertła z litego węglika.
Tak. Jest przeznaczona do wykonywania otworów w szynach kolejowych. Wymaga odpowiedniej maszyny, stabilnego mocowania i parametrów dobranych do materiału.
Wskazany pilot ma wymiary 7,98 × 77 mm i numer 50005054. Przed zakupem potwierdź zakres dostawy — wskazanie pilota nie oznacza jego obecności w zestawie.
Nie. 30 mm to głębokość skrawania. Długość całkowita narzędzia wynosi 63 mm.
Nie. Należy potwierdzić wymiary chwytu, konstrukcję uchwytu oraz dopuszczalne parametry pracy maszyny. Samo oznaczenie Weldon nie potwierdza pełnej zgodności.
Dobierz średnicę wiertła BMMTOOLS 5090
Wybierz wariant do wymaganego otworu i sprawdź warunki zamówienia. Jeśli potrzebujesz potwierdzenia zgodności z maszyną, dostępności pilota lub oferty na większą ilość, skontaktuj się z ISPartner, podając średnicę, materiał i model urządzenia.
BMMTOOLS
Weldi s.c. M. J. Nowak, B. Rusek / Właściciel marki BMMTOOLS
Ulica: Pszczyńska 1
Kod pocztowy: 43-175
Miasto: Wyry
Kraj: PL
Email: biuro@weldi.pl
Telefon: 603 717 229
Wiertło trepanacyjne BMMTOOLS seria 5090 z ostrzami HM do wiercenia w szynach kolejowych i wymagających materiałach, w tym stali HARDOX. Chwyt Weldon, głębokość skrawania 30 mm i długość całkowita 63 mm. Wybierz średnicę odpowiednią do otworu i możliwości maszyny.